

روتاری جوینت برای دستگاه فرز و تراش، قهرمان گمنام دنیای ماشینکاری مدرن است؛ قطعهای حیاتی که شاید در نگاه اول به چشم نیاید، اما بدون آن، بسیاری از فرآیندهای پیشرفته امروزی غیرممکن خواهند بود. این قطعه مکانیکی دقیق، یک رابط آببندی شده بین بخش ثابت دستگاه (مانند لوله تأمین سیال) و بخش دوار آن (مانند اسپیندل یا میز گردان) ایجاد میکند. وظیفه اصلی آن، انتقال بیوقفه و بدون نشتی سیالات (مانند مایع خنککننده و روغن هیدرولیک) یا گازها (مانند هوای فشرده) است. بدون وجود این قطعه، قابلیتهایی چون خنککاری از طریق اسپیندل (TSC) یا کلمپینگ (گیرهبندی) خودکار، که سنگ بنای سرعت، دقت و اتوماسیون در ماشینهای CNC هستند، وجود نخواهد داشت. این راهنما به عنوان یک منبع جامع، شما را با تمام جنبههای این قطعه کلیدی، از کاربردهای بنیادین و انواع مختلف آن گرفته تا معیارهای حیاتی انتخاب و اصول نگهداری، آشنا میکند تا بتوانید تصمیمی آگاهانه و هوشمندانه برای نیازهای ماشینکاری خود بگیرید.
کاربردهای کلیدی: چرا به روتاری جوینت برای دستگاه فرز و تراش نیاز داریم؟
روتاری جوینتها صرفاً یک اتصالدهنده نیستند؛ آنها توانمندساز فرآیندهای باارزشی هستند که بهرهوری و کیفیت را به سطح جدیدی ارتقا میدهند. درک این کاربردها، اهمیت انتخاب یک قطعه باکیفیت را روشنتر میسازد.
انتقال خنککننده از طریق اسپیندل (Through-Spindle Coolant – TSC)
یکی از مهمترین وظایف روتاری جوینت، فراهم کردن امکان TSC است. در این سیستم، مایع خنککننده با فشار بالا از یک پمپ ثابت، از طریق مرکز روتاری جوینت و اسپیندل در حال چرخش، مستقیماً به نوک ابزار برشی هدایت میشود. این روش در مقایسه با خنککاری خارجی (Flood Coolant) که اغلب به دلیل موانع فیزیکی به ناحیه برش نمیرسد، مزایای چشمگیری دارد:
- افزایش عمر ابزار: با رساندن مستقیم خنککننده به لبه برشی، حرارت به شکل مؤثری دفع شده، اصطکاک کاهش مییابد و از داغ شدن بیش از حد ابزار جلوگیری میشود که نتیجه آن، افزایش چشمگیر عمر ابزار است.
- عملکرد ماشینکاری بهتر: خنککاری برتر، امکان استفاده از سرعتهای برشی و نرخ پیشروی بالاتر را فراهم میکند. این به معنای کاهش زمان سیکل ماشینکاری و افزایش بهرهوری کلی است.
- تخلیه براده عالی: جت پرفشار خنککننده، برادهها را با قدرت از سوراخهای عمیق و پاکتها خارج میکند و از پدیده «برش مجدد براده» که به ابزار و سطح قطعه کار آسیب میزند، جلوگیری میکند.
- کیفیت بالاتر قطعه: با به حداقل رساندن انبساط حرارتی و جلوگیری از تشکیل لبه انباشته (BUE)، دقت ابعادی و کیفیت سطح نهایی قطعه کار به شکل قابل توجهی بهبود مییابد.
سیستمهای کلمپینگ هیدرولیک و پنوماتیک
در دستگاههای تراش مدرن و میزهای گردان دستگاههای فرز، روتاری جوینتها وظیفه تأمین روغن هیدرولیک یا هوای فشرده به سیلندرها و چاکهای دوار را بر عهده دارند. این قابلیت، گیرهبندی و رهاسازی خودکار قطعه کار را بدون دخالت اپراتور ممکن میسازد.
- کاهش زمان تنظیم: خودکارسازی فرآیند کلمپینگ، زمانهای غیرمولد بارگذاری و تخلیه قطعه را به شدت کاهش میدهد.
- نیروی گیرهبندی یکنواخت و تکرارپذیر: برخلاف گیرهبندی دستی، سیستمهای هیدرولیک نیروی ثابت و قابل کنترلی را در هر سیکل اعمال میکنند که منجر به تکرارپذیری بالا و کاهش خطاهای ناشی از نیروی نامتوازن میشود.
- صلبیت بیشتر و ماشینکاری سریعتر: نیروی گیرهبندی بالا، به دستگاه اجازه میدهد تا با پارامترهای برشی تهاجمیتر (پیشروی و سرعت بالاتر) کار کند، بدون آنکه نگران جابجایی قطعه کار باشد.
در حقیقت، این دو کاربرد در کنار یکدیگر یک «محور بهرهوری» را تشکیل میدهند. کلمپینگ سریعتر زمان تنظیم را کاهش میدهد و TSC زمان ماشینکاری را. ترکیب این دو که توسط یک روتاری جوینت برای دستگاه فرز و تراش باکیفیت ممکن میشود، به معنای به حداکثر رساندن نرخ بهرهبرداری از دستگاه و افزایش چشمگیر خروجی تولید است.
کاربردهای ترکیبی و پیشرفته
در ماشینهای پیشرفتهتر، از روتاری جوینتهای ترکیبی با اسلیپ رینگهای الکتریکی (Slip Ring) استفاده میشود. این قطعات قادرند به طور همزمان سیالات و سیگنالهای الکتریکی یا داده را منتقل کنند. این فناوری در اسپیندلهای مجهز به سنسور (برای تشخیص ابزار، پایش دما و…) یا میزهای گردان پیچیده که همزمان به کلمپینگ هیدرولیک و بازخورد موقعیت الکتریکی نیاز دارند، کاربرد دارد.
آناتومی و انواع روتاری جوینت برای دستگاه فرز و تراش
برای یک انتخاب صحیح، ابتدا باید با ساختار و انواع مختلف این قطعه آشنا شویم.
اجزای اصلی
یک روتاری جوینت از چهار بخش اصلی تشکیل شده است:
- پوسته (Housing): بخش ثابت که به خط تأمین سیال متصل شده و سایر اجزا را در خود جای میدهد.
- شفت/روتور (Shaft/Rotor): بخش دوار که به اسپیندل یا میز دستگاه متصل است و سیال را منتقل میکند.
- بلبرینگها (Bearings): امکان چرخش نرم و پایدار شفت درون پوسته را فراهم میکنند. کیفیت بلبرینگها در کاربردهای سرعت بالا حیاتی است.
- آببندها (Seals): حیاتیترین جزء که از نشت سیال بین بخش ثابت و دوار جلوگیری میکند. فناوری آببندی، محدودیتهای عملکردی روتاری جوینت را تعیین میکند.
طبقهبندی بر اساس نوع سیال و تعداد کانال
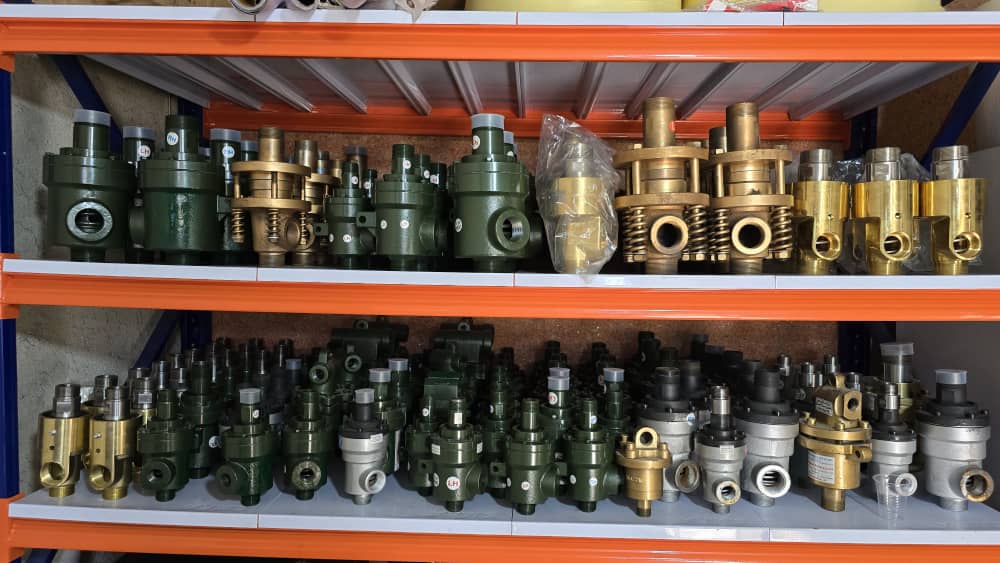
روتاری جوینتها بر اساس نوع سیالی که منتقل میکنند (خنککننده، هیدرولیک، پنوماتیک) و تعداد کانالهای عبوری (تک کاناله یا چند کاناله) دستهبندی میشوند. روتاری جوینتهای چند کاناله میتوانند چندین سیال مختلف را به طور همزمان و بدون تداخل منتقل کنند که برای کاربردهای پیچیده ضروری است.
در جدول زیر، انواع اصلی روتاری جوینت برای دستگاه فرز و تراش با یکدیگر مقایسه شدهاند:
| نوع روتاری جوینت | کاربرد اصلی | محدوده فشار معمول | محدوده سرعت معمول | مزایا | معایب |
| خنککننده (آببند مکانیکی) | TSC، خنککاری ابزار | متوسط (تا 80 bar) | بسیار بالا (تا 40,000+ RPM) | اصطکاک کم، عمر طولانی در سرعت بالا | حساس به آلودگی سیال |
| هیدرولیک (آببند فشار قوی) | کلمپینگ، عملگرهای هیدرولیک | بسیار بالا (تا 140 bar و بیشتر) | پایین تا متوسط | ساختار مستحکم، تحمل فشار بسیار بالا | تولید حرارت بیشتر، برای سرعتهای خیلی بالا مناسب نیست |
| پنوماتیک (آببند نرم) | بادپاشی، سنجش قطعه، کلمپینگ پنوماتیک | پایین (معمولاً کمتر از 10 bar) | متوسط | طراحی فشرده، هزینه کمتر | سایش بیشتر در سرعتهای بالا، تحمل فشار محدود |
| چند کاناله (ترکیبی) | کلمپینگ + خنککاری، هیدرولیک دوطرفه | متغیر (بسته به طراحی) | متغیر | صرفهجویی در فضا، قابلیتهای چندگانه | طراحی پیچیدهتر، هزینه بالاتر |

راهنمای خرید روتاری جوینت: چگونه بهترین انتخاب را داشته باشیم؟
یک خرید روتاری جوینت موفق، نیازمند تطبیق دقیق مشخصات فنی قطعه با الزامات کاربردی دستگاه شماست. این فرآیند را میتوان در سه پارامتر کلیدی خلاصه کرد که «مثلث عملکرد» را تشکیل میدهند.
تحلیل نیازمندیهای فنی (مثلث عملکرد)
- فشار کاری (Pressure): حداکثر فشار سیستم خود را (بر حسب bar یا PSI) مشخص کنید. سیستمهای کلمپینگ هیدرولیک به فشار بالا نیاز دارند، در حالی که فشار سیستمهای خنککننده معمولاً کمتر است. همیشه روتاری جوینتی را انتخاب کنید که فشار نامی آن بالاتر از حداکثر فشار کاری سیستم شما باشد.
- سرعت چرخش (Rotational Speed): حداکثر دور اسپیندل (RPM) دستگاه خود را در نظر بگیرید. ماشینهای فرز سرعت بالا به روتاری جوینتهایی نیاز دارند که برای دورهای 20,000 RPM و بالاتر طراحی شدهاند. عدم تطابق سرعت، منجر به خرابی سریع بلبرینگ و آببند میشود.
- نوع سیال و دما (Media & Temperature): اطمینان حاصل کنید که مواد سازنده پوسته و به خصوص آببندها با نوع سیال شما (روغن، آب، هوا) سازگاری کامل داشته باشند تا از خوردگی و تخریب شیمیایی جلوگیری شود.
این سه عامل به شدت به یکدیگر وابسته هستند. فناوری آببندی مورد نیاز برای سرعت بسیار بالا ممکن است با فناوری لازم برای فشار بسیار بالا متفاوت باشد. بنابراین، انتخاب شما باید بر اساس اولویت اصلی کاربردتان (سرعت، فشار یا ترکیبی از هر دو) صورت گیرد.
فراتر از قیمت اولیه: تحلیل هزینه کل مالکیت (TCO)
ارزانترین روتاری جوینت برای دستگاه فرز و تراش به ندرت مقرونبهصرفهترین گزینه است. قیمت اولیه پایین میتواند به «هزینه کل مالکیت» بالاتری منجر شود. این هزینههای پنهان عبارتند از:
- هزینه تعمیر و نگهداری: تعویض مکرر آببند و بلبرینگ در قطعات بیکیفیت.
- هزینه توقف تولید (Downtime): زمان از دست رفته برای تعمیرات، اغلب بزرگترین هزینه پنهان است.
- هزینه خرابیهای فاجعهبار: نشت مایع خنککننده از یک روتاری جوینت خراب میتواند به بلبرینگهای گرانقیمت اسپیندل نفوذ کرده و منجر به یک تعمیر اساسی و بسیار پرهزینه شود.
بنابراین، انتخاب یک روتاری جوینت برای دستگاه فرز و تراش از یک برند معتبر، یک سرمایهگذاری هوشمندانه برای به حداقل رساندن TCO و تضمین عملکرد پایدار دستگاه شماست.
معایب، نکات استفاده و تعمیرات روتاری جوینت
حتی بهترین روتاری جوینتها نیز در صورت نصب و نگهداری نادرست، دچار مشکل میشوند.
مشکلات و معایب رایج
- نشتی سیال: شایعترین علامت خرابی که معمولاً به دلیل فرسودگی آببندها رخ میدهد.
- صدا و لرزش: اغلب نشاندهنده خرابی بلبرینگها به دلیل آلودگی، عدم همترازی یا بار اضافی است.
- داغ شدن بیش از حد: ناشی از اصطکاک زیاد به دلیل سرعت بالا، روانکاری نامناسب یا خرابی آببند.
اصول نصب صحیح: پیشگیری بهتر از درمان
بیشتر خرابیهای روتاری جوینت ناشی از ایرادات خود قطعه نیست، بلکه به دلیل مشکلات سیستمی و نصب نادرست است.
- همترازی دقیق: عدم همترازی بین روتاری جوینت و اسپیندل، اصلیترین عامل خرابی زودرس است.
- جلوگیری از بارهای جانبی: شلنگهای تأمین سیال باید انعطافپذیر، با طول کافی و بدون خمهای تند باشند تا نیروی جانبی به روتاری جوینت وارد نکنند.
- فیلتراسیون سیال: ذرات ساینده در مایع خنککننده یا روغن، قاتل آببندهای دقیق هستند. استفاده از فیلتراسیون مناسب برای سیال ورودی الزامی است.
نگهداری و تعمیرات روتاری جوینت
بازرسیهای دورهای برای تشخیص نشتیهای اولیه، صداهای غیرعادی و لرزش، کلید جلوگیری از خرابیهای بزرگ است. در صورت بروز مشکل، بسیاری از تولیدکنندگان کیتهای تعمیر شامل آببند و بلبرینگ را ارائه میدهند. انجام تعمیرات روتاری جوینت توسط تکنسین مجرب با استفاده از این کیتها میتواند زمان توقف دستگاه را به حداقل برساند.
جمعبندی: سرمایهگذاری هوشمندانه برای بهرهوری حداکثری
یک روتاری جوینت برای دستگاه فرز و تراش چیزی فراتر از یک قطعه یدکی است؛ این قطعه یک سرمایهگذاری مستقیم در بهرهوری، کیفیت و پایداری فرآیندهای ماشینکاری شماست. با درک دقیق کاربردها، انتخاب هوشمندانه بر اساس «مثلث عملکرد» و «هزینه کل مالکیت» و رعایت اصول نصب و نگهداری، میتوانید از عملکرد بینقص دستگاه خود برای سالهای متمادی اطمینان حاصل کنید.
تجربه شما در استفاده، خرید روتاری جوینت یا تعمیرات آن چه بوده است؟ آیا نکتهای وجود دارد که به آن اشاره نکرده باشیم؟ دیدگاهها و سوالات خود را در بخش نظرات با ما و دیگر متخصصان این حوزه به اشتراک بگذارید.
سوالات متداول (FAQ)
- اصلیترین علائم خرابی روتاری جوینت برای دستگاه فرز و تراش چیست؟
شایعترین علائم شامل نشتی سیال (کولانت یا روغن) از اطراف پوسته، افزایش غیرعادی صدا (شبیه به صدای خرابی بلبرینگ)، لرزش در سرعتهای بالا، و داغ شدن بیش از حد بدنه روتاری جوینت است. - آیا میتوان از یک روتاری جوینت برای سیالات مختلف (مثلاً کولانت و هوا) استفاده کرد؟
این موضوع کاملاً به طراحی روتاری جوینت بستگی دارد. مدلهای استاندارد معمولاً برای یک نوع سیال بهینه شدهاند. با این حال، مدلهای پیشرفتهای با فناوریهای خاص آببندی وجود دارند که میتوانند به طور خودکار خود را با سیالات مختلف مانند کولانت و هوای خشک تطبیق دهند. همیشه باید به مشخصات فنی سازنده مراجعه کرد. - تفاوت اصلی روتاری جوینت تک کاناله و چند کاناله چیست؟
روتاری جوینت تک کاناله تنها یک مسیر برای عبور یک نوع سیال دارد (مثلاً فقط برای TSC). روتاری جوینت چند کاناله دارای دو یا چند مسیر مستقل در یک بدنه است که اجازه میدهد چندین سیال مختلف (مانند روغن هیدرولیک برای کلمپ و هوا برای سنجش قطعه) به طور همزمان و بدون تداخل به بخش دوار منتقل شوند.


بدون دیدگاه